染色布印染加工全流程解析:从坯布到成品布的质量控制要点
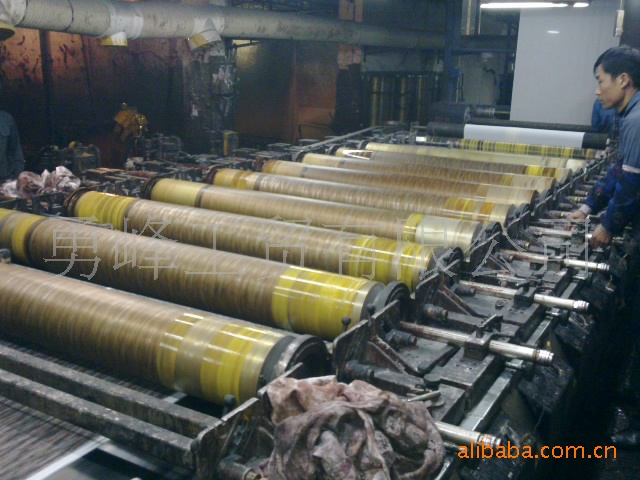
在纺织产业链中,染色布印染加工是连接织造与服装、家纺终端的关键一环。一块坯布从走下织机到成为色彩均匀、手感稳定、色牢度达标的面料,需要经过前处理、染色、后整理等多道工序,每一步的工艺参数都会直接影响最终成品的外观与内在品质。对于服装厂、家纺企业、贸易商而言,找到一家工艺稳定、交期可靠的印染厂代加工合作方,往往比单纯比较价格更重要。本文结合保定印染产业的实际情况,系统梳理染色布印染加工的技术要点与选厂思路。
一、染色布印染加工在产业链中的位置
印染处于纺织工业的中游,上游是棉纺、化纤、坯布织造,下游是服装面料、家纺、产业用纺织品。坯布染色加工本质上是一个"物理+化学"的复合加工过程:通过退浆、煮练、漂白去除纤维上的天然杂质和织造过程中带入的浆料、油污,再通过染料与纤维发生结合,使布料获得均匀、持久的颜色,最后借助定型、柔软、免烫等功能性整理,赋予面料稳定的门幅、缩水率和手感风格。
印染加工的价值不仅体现在颜色上,更体现在"稳定性"三个字上。同一批订单不同缸号之间的色差、同一缸布前后段的左中右色差、水洗后的掉色程度、裁剪后的纬斜与卷边,这些问题一旦出现在批量生产中,返工成本远高于加工费本身。因此,评价一家印染厂的能力,核心看的是工艺重现性和质量管控体系,而不仅仅是设备台数。
二、常见染色布品类与工艺匹配
不同纤维成分的坯布,需要匹配不同的染料体系和加工路线。常见的染色布品类大致包括:
- 纯棉染色布:以活性染料染色为主,色谱齐全、色泽鲜艳、湿牢度好,适合衬衫、童装、家纺类面料。
- 涤棉染色布:涤纶与棉混纺,通常采用分散染料与活性染料两浴法或一浴两步法染色,兼顾挺括度与吸湿性,是工装、职业装、校服的常见选择。
- 纯涤纶染色布:多采用分散染料高温高压染色,或采用载体染色法,常用于运动面料、里布、窗帘。
- 锦纶、腈纶及混纺布:分别对应酸性染料、阳离子染料,工艺窗口较窄,对温度曲线和助剂配比要求较高。
- 针织染色布:包括汗布、罗纹、卫衣布等,多采用溢流染色机或气流染色机,强调低张力运行以避免卷边和折痕。
在实际代加工业务中,客户提供的坯布成分、克重、组织规格,以及目标色号、色牢度要求、手感风格,共同决定了工艺路线。有经验的印染厂会在接单前先做小样确认,把染料配方、助剂用量、升温曲线、定型温度等参数固化下来,再放大到大生产,从源头降低缸差风险。
三、染色布印染加工的核心工序
1. 前处理:决定染色均匀度的基础
前处理包括退浆、煮练、漂白、丝光等环节。退浆不彻底,浆料残留会阻碍染料上染,造成色花、色斑;煮练不到位,棉纤维上的蜡质、果胶会影响毛细效应,导致吸色不匀;漂白则控制白度和纤维损伤程度,双氧水浓度、pH值、温度和时间都需要精确控制。丝光工序能提升棉织物的光泽、尺寸稳定性和染料吸附能力,是高品质纯棉染色布的常见配置。
2. 染色:色光与牢度的关键环节
活性染料染色是棉及棉型织物应用最广的工艺,其原理是染料活性基团与纤维素纤维的羟基发生共价结合,形成稳定的化学键,因此水洗牢度和摩擦牢度表现优异。染色过程中,元明粉的促染作用、纯碱的固色作用、温度与时间的配合,都会影响上染率和匀染性。对于敏感色号,如浅灰、浅卡其、军绿、藏青等,往往需要延长缓染阶段,必要时配合匀染剂使用。
涤棉染色布则需要兼顾两种纤维的染色条件,常见做法是先染涤纶(高温高压分散染料),再套染棉(活性染料),或者采用分散/活性一浴法。前者工艺稳妥但耗时长,后者节能但控制难度大,需要根据订单色号和批量灵活选择。
3. 后整理:赋予面料功能与风格
后整理决定了面料的手感、门幅、缩水率和附加功能。定型整理通过拉幅定型机控制门幅克重,稳定织物形态;柔软整理改善手感,可分为亲水柔软、硅油柔软等不同路线;此外还有免烫抗皱整理、防水防油整理、抗菌防螨整理、抗紫外线整理等。对于要求较高的订单,还需要预缩整理以控制成品缩水率。
4. 检验与包装
成品检验通常包括色差评定、色牢度测试(耐水洗、耐摩擦、耐汗渍、耐光)、缩水率测试、克重与门幅测量、外观疵点检验等。规范的印染厂会按缸号留样,建立可追溯的质量档案,便于后续补单对色。
四、染色布加工中常见的质量问题及成因
- 缸差与色差:多由染料批次差异、称料误差、浴比波动、升温速率不一致引起,需通过标准化配方和自动称料系统控制。
- 色花、色渍:常见于前处理不匀、助剂加入过快、布速与升温不匹配等情况。
- 色牢度不达标:与染料选择、固色工艺、水洗皂洗是否充分密切相关,深色号尤其需要注意皂洗和固色处理。
- 纬斜、卷边、折痕:与织造张力、染色机运行张力、定型拉幅设置有关,针织布和薄型梭织布更易出现。
- 手感偏硬或硅油斑:多因柔软剂用量、定型温度或水质问题导致,需要调整助剂配方。
这些问题看似分散,实际都指向同一个核心:工艺参数是否被稳定执行、是否被记录和复盘。这也是考察印染厂代加工能力时最值得关注的地方。
五、印染设备与助剂的选择逻辑
印染设备直接影响加工能力的上限。常见的核心设备包括前处理退煮漂联合机、溢流染色机、气流染色机、定型机、预缩机、平幅轧染机等。其中定型机的性能关系到门幅稳定性、克重均匀性和整理效果的持久性,市场上定型机价格因门幅、节数、加热方式、品牌及自动化程度差异较大,从数十万到数百万不等。企业在选购时,应结合自身产品定位——是做常规品种追求产能,还是做高附加值功能面料追求精度。
印染助剂同样不可忽视。精练剂、匀染剂、固色剂、柔软剂、螯合分散剂等助剂的品质,直接关系到染色均匀性和成品手感。选择助剂供应商时,除了价格,更要看批次稳定性和技术配套服务能力。对于同时承接代加工业务和自营产品的企业,稳定的印染助剂批发渠道有助于控制成本与质量波动。
六、如何选择靠谱的印染厂代加工合作方
面对市场上数量众多的印染企业,采购方可以从以下几个维度进行评估:
- 工艺覆盖能力:是否具备纯棉、涤棉、化纤及混纺多品类加工能力,能否承接活性染料染色、分散染料染色等不同工艺需求。
- 打样响应速度:小样与大样的吻合度、打样周期长短,直接反映技术团队的水平。
- 质量管控体系:是否有规范的留样制度、检测手段和数据记录,能否提供色牢度、缩水率等检测报告。
- 产能与交期:设备台数、日均产量、排单周期,决定大批量订单能否按期交付。
- 环保合规:污水处理、能耗管理是否达标,关系到合作的长期稳定性。
以保定及周边区域为例,当地印染产业配套较为完整,从坯布供应到染整加工、助剂供应形成了较紧密的协作网络。保定印染厂在承接华北地区服装、家纺、工装面料的染色布印染加工业务方面,具备运输半径短、响应速度快的优势,尤其适合需要频繁打样、快速翻单的客户。
七、打样、试产与批量生产的衔接
很多质量纠纷并非出在大生产技术本身,而是出在"小样与大货不一致"。规范的做法是:客户提供标准色样或色号后,印染厂先做小样,经客户确认后封样;中批量试产验证工艺重现性;确认无误后再进入批量生产。生产过程中按缸留样,成品与封样在标准光源下对色,必要时使用测色仪进行数据化评定,减少人眼判断的主观误差。
对于色牢度、缩水率等功能指标有明确要求的订单,建议在打样阶段就同步做相关测试,避免批量生产后才发现指标不达标而返工。
八、成本、交期与环保的平衡
印染加工的成本主要由染料助剂、水电汽能耗、人工、污水处理和設備折旧构成。压低单价往往意味着在助剂用量、工艺流程或检测环节上做减法,最终可能以质量波动和返工的形式回到采购方身上。理性的做法是明确质量底线,在此基础上通过批量集中、订单排产优化、减少急单插单来降低综合成本。
环保方面,印染行业属于用水和排水大户,废水处理、中水回用、定型机废气治理已成为行业标配。选择合规经营的印染厂,不仅是社会责任问题,也直接关系到订单能否持续稳定交付。
九、结语
染色布印染加工是一项对细节要求极高的系统工程,从坯布进厂到成品出货,涉及几十个工艺控制点。对采购方来说,与其在多家供应商之间反复比价,不如花时间考察对方的工艺稳定性、质量记录和打样能力;对印染企业来说,把工艺参数标准化、把质量数据沉淀下来,才是在同质化竞争中建立口碑的根本。
集克印染(jikejd.com)专注于染色布印染加工、坯布染色、染整加工及印染助剂批发等业务,可承接纯棉、涤棉染色布及多种混纺织物的代加工订单,覆盖活性染料染色、分散染料染色等主流工艺。无论是常规品种的批量加工,还是功能性面料的定制开发,都欢迎来样打样、实地验厂,用稳定的工艺和可追溯的质量管理,为下游客户提供可靠的印染加工支持。