染色布印染加工全流程解析:从坯布到成品的工艺要点与代加工合作指南
在纺织产业链中,染色布印染加工是连接纺纱织造与服装家纺成品的关键一环。一块坯布从织机下来时,往往只具备基本的物理性能,颜色、手感、功能都还是一片空白,只有经过退浆、煮练、漂白、染色、定型、后整理等一系列染整加工工序,才能变成服装厂、家纺厂真正能上裁剪台的合格面料。对于需要稳定货源的采购方来说,找到一家工艺成熟、色差控制稳定、交期靠谱的印染厂代加工,往往比单纯比较价格更重要。本文结合保定及周边纺织产业带的实际生产经验,系统梳理染色布印染加工的核心知识,帮助面料采购、服装企业和贸易商更清楚地理解这道工序。
一、染色布印染加工到底加工什么?
简单来说,染色布印染加工是以坯布(白坯、色织坯、半漂布)为原料,通过化学和物理手段赋予织物颜色、手感、形态稳定性和特殊功能的加工过程。它与织造不同,织造决定布的组织结构,而染整决定布的"气质"——颜色准不准、手感软不软、洗后缩不缩、穿久了会不会掉色。
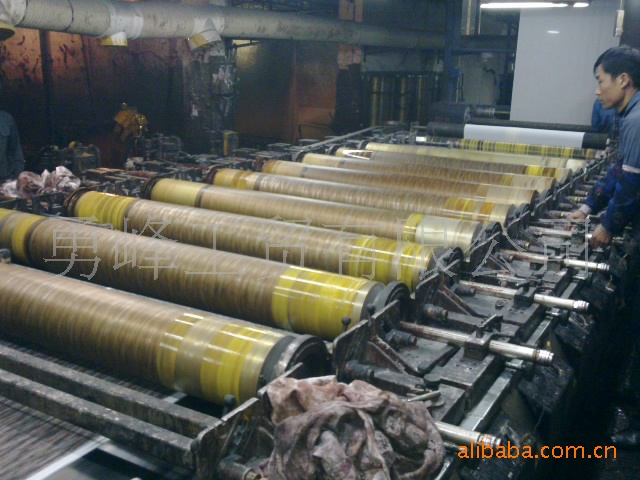
从业务形态看,印染加工大致分为三类:
- 来料加工:客户自备坯布,印染厂只收加工费,按米或按公斤计价,是服装厂和贸易商最常见的合作方式。
- 包工包料:印染厂负责采购坯布并完成染色加工,客户只需给出颜色、克重、门幅等要求,拿到的就是成品染色布,适合订单量不大、不想压坯布库存的客户。
- 定向开发:针对功能性面料,如拒水、抗菌、抗紫外线、阻燃等,需要从坯布选型、助剂配方到后整理工艺整体设计。
无论是哪种模式,核心都离不开"坯布—前处理—染色—后整理—检验包装"这条主线。
二、常见染色布品类与纤维适配关系
不同纤维的染色性能差异很大,选错染料和工艺,轻则色牢度不达标,重则整缸布报废。以下是几类主流染色布的特点:
- 纯棉染色布:用量最大的品类,手感柔软、吸湿透气,主要采用活性染料染色,色泽鲜艳、湿牢度好,适合衬衫、工装、家纺。
- 涤棉染色布:涤纶与棉的混纺,兼具挺括与舒适,常见比例65/35、80/20。因为两种纤维需要不同染料,是印染加工中技术门槛较高的品种。
- 纯涤纶染色布:采用分散染料高温高压染色,色牢度高、不易皱,广泛用于运动服、里布、广告布。
- 锦纶(尼龙)染色布:多用酸性染料或酸性络合染料,色泽饱满,常见于羽绒服面料、泳装。
- 人棉、莫代尔、天丝等再生纤维素纤维:活性染料染色为主,手感滑爽,但对张力敏感,容易产生折痕和擦伤。
- 麻类及麻棉混纺:前处理要求高,需重点解决麻皮、麻粒和上染不匀问题。
在保定及河北周边,涤棉染色布和纯棉染色布是印染厂代加工订单中最常见的两类,尤其是工装面料、校服面料、劳保面料的需求量长期稳定。
三、染色布印染加工的核心工艺流程
1. 前处理:决定后续染色成败
前处理的目标是去除坯布上的浆料、蜡质、果胶、棉籽壳和天然色素,让纤维具备良好的润湿性和白度。主要工序包括烧毛、退浆、煮练、漂白、丝光。
- 退浆:常用酶退浆或氧化退浆,退浆率一般要求达到80%以上,退不净会直接影响上染率和色花。
- 煮练:用烧碱高温处理,去除蜡质和果胶,提高毛效。
- 漂白:双氧水漂白为主,白度要求高的品种可配合增白剂。
- 丝光:浓碱处理使棉纤维膨化,提升光泽、吸附能力和尺寸稳定性,丝光后的布上染率明显提高,染料用量可下降。
前处理不到位,后面染色再好的设备也救不回来,这是行业内公认的"三分染、七分前处理"。
2. 染色:不同工艺对应不同批量
染色方式的选择主要看订单量、布种和颜色要求:
- 溢流染色:适合小批量、多品种、克重较大的针织布和梭织布,浴比大、手感柔软,但容易出现缸差。
- 卷染:适合中厚型梭织布,如涤棉工装布,张力较大,布面平整。
- 轧染连续染色:适合大批量订单,效率高、色差小,但起订量要求高,一般单色需数千米以上。
- 冷堆染色:节能优势明显,适合活性染料染棉,堆置时间通常6—24小时,用水量少。
3. 后整理:决定成品的手感与功能
后整理包括拉幅定型、预缩、柔软整理、免烫整理、拒水拒油、抗菌抗静电等。定型机是这一环节的核心设备,温度、车速、超喂、风量任何一个参数变化都会影响门幅、克重和手感稳定性。
四、活性染料染色:棉类染色布的主流选择
活性染料能与纤维素纤维形成共价键结合,因此色牢度好、色谱齐全,是纯棉、人棉、麻棉等染色布的首选。其染色过程大致分为吸附、扩散、固色、皂洗四个阶段。
关键控制点包括:
- 电解质促染:元明粉用量根据颜色深浅调整,浅色一般20—40 g/L,深色可达60—80 g/L。
- 碱剂固色:纯碱是常用碱剂,深色可搭配烧碱,pH控制在10.5—11左右。
- 温度控制:中温型活性染料通常60℃固色,高温型可达80℃。
- 皂洗:去除浮色是提升耐洗色牢度和耐摩擦色牢度的关键,皂洗不彻底会出现"看着漂亮、一洗就掉色"的问题。
- 固色剂处理:深色布、艳色布通常会追加固色,进一步提高湿处理牢度。
活性染料染色最常见的质量问题就是色花、色差和牢度不足,根源多在加料速度、浴比稳定性和皂洗工序上。
五、涤棉染色布为什么难做?
涤棉染色布是印染厂代加工中的"硬骨头"。涤纶是疏水性纤维,要用分散染料高温高压染色;棉是亲水性纤维,要用活性染料染色。两者上染机理完全不同,工艺安排上通常有两种思路:
- 两浴法:先染涤纶(130℃高温高压),还原清洗后再套染棉。色牢度好、色泽饱满,但流程长、能耗高、交期慢。
- 一浴法:分散染料与活性染料同浴或一浴两步,效率高、节水节能,但对染料配伍性、pH控制和助剂选择要求极高,稍有不慎就会出现沾色、色变。
此外,涤棉布还要特别注意还原清洗环节。分散染料染后若不清洗干净,浮色会在后道定型时向棉组分迁移,造成色光变化和牢度下降。保险粉加烧碱的还原清洗,温度和时间的把控直接决定最终品质。
业内常说,能把涤棉染色布做稳定的印染厂,其他布种基本都不在话下,这句话并不夸张。
六、印染厂代加工的合作流程与常见问题
规范的印染厂代加工通常按以下流程推进:
- 需求确认:坯布规格(纱支、密度、克重、门幅)、目标颜色、色牢度要求、数量、交期。
- 打样:客户提供色卡(潘通、CNCS或实物样),印染厂打小样,通常1—3个工作日。
- 样布确认:客户在标准光源下对色,必要时做洗水测试。
- 批量生产:排缸、前处理、染色、后整理、成品检验。
- 出货与留样:保留缸样,便于后续补单对色。
采购方最常遇到的几个问题:
- 缸差:同一颜色分批生产存在轻微色差,属于行业客观现象,一般控制在4级以上可接受,关键是印染厂是否做过缸差排序。
- 起订量:小批量订单往往需要拼缸,颜色深浅不同起订量差异较大,深色通常门槛更高。
- 缩水率:棉类染色布经向缩水率一般要求控制在3%以内,需要预缩整理配合。
- 交期:常规品种7—15天,旺季或特殊工艺可能延长,签订合同时应明确。
七、印染设备与助剂:产能和质量的基础
一家印染厂的工艺水平,很大程度上取决于设备配置和助剂体系。
在设备方面,定型机是后整理的核心。选择定型机时需要关注门幅、节数、热源方式(天然气直燃、导热油、蒸汽)、控温精度和余热回收装置。很多采购方在考察印染厂时会顺带了解定型机价格,实际上同规格设备因品牌、节数、自动化程度不同,价格区间跨度很大,进口设备与国产设备差异也很明显,建议结合自身产能规划理性选型,而不是单纯看报价高低。除定型机外,溢流染色机、卷染机、平幅连续染色机、预缩机、烧毛机的配置组合,决定了印染厂能承接的布种范围。
在助剂方面,精练剂、渗透剂、匀染剂、固色剂、皂洗剂、柔软剂、防水剂等直接关系到加工效果。印染助剂批发渠道近年来趋于规范,但不同批次助剂的稳定性仍需通过小样验证。建议印染厂与固定供应商建立长期合作,避免因助剂更换导致整缸色光偏差。
八、环保与节能:印染厂的长期竞争力
印染行业是用水和用能大户,环保合规已经成为印染厂能否持续接单的前提。目前主流做法包括:
- 中水回用与膜处理技术,提高水的循环利用率;
- 定型机余热回收,降低天然气或导热油消耗;
- 盐回收与低盐染色工艺,减少高盐废水排放;
- 冷堆染色、一浴法短流程工艺,从源头减少水耗和能耗。
对于采购方而言,选择一家环保手续齐全、排放达标的印染厂代加工,意味着供应链更稳定,不会因为环保检查突然停产而耽误交期。
九、如何选择靠谱的保定印染厂
保定地处京津冀腹地,周边纺织产业基础扎实,靠近高阳、蠡县等纺织集群,坯布供应和物流条件都比较便利。选择染整加工合作方时,可以从以下几个维度评估:
- 工艺匹配度:工厂擅长的布种是否与你的需求一致,不要盲目追求"什么都能做"。
- 打样能力:打样速度、准确率、复样一致性,是判断技术水平最直观的指标。
- 色牢度数据:要求提供第三方检测报告,关注耐洗、耐摩擦、耐光、耐汗渍等项目。
- 产能与交期:了解日均产能、当前排单情况,避免旺季交期失控。
- 环保资质:排污许可证、环评手续是否齐全。
- 沟通效率:订单异常时能否及时反馈并给出补救方案,比顺境时的承诺更有价值。
十、常见问题解答
问:坯布染色和成品染色布采购,哪种更划算?
如果订单量大、坯布有稳定低价渠道,来料加工通常更省成本;如果订单小、品种多,直接采购成品染色布可以省去坯布库存和运输环节的麻烦。
问:活性染料染色的布会不会掉色?
合格的活性染料染色布,耐洗色牢度一般可达4级,正常家庭洗涤不会明显掉色。若出现严重掉色,多半是皂洗或固色工序不到位。
问:涤棉染色布能做深色吗?
可以,但深色对染料的提升性和水洗牢度要求更高,通常需要两浴法或加强还原清洗,价格和交期都会相应增加。
问:印染加工费怎么计算?
一般按米或按公斤计费,影响因素包括布种、克重、颜色深浅、染色方式、后整理要求和订单数量。浅色小批量单价高,深色大批量相对有优势。
结语
染色布印染加工看似只是"把布染上颜色",背后却是前处理、染料化学、设备控制、后整理和环保管理的综合体现。对采购方来说,理解这些工艺逻辑,才能在沟通中提出准确需求,在验货时判断问题根源,在选择印染厂代加工时做出更理性的决策。无论是纯棉染色布、涤棉染色布,还是带功能性的染整加工订单,稳定的品质从来不是靠低价换来的,而是靠工艺积累和过程控制一点点做出来的。