染色布印染加工全流程拆解:从坯布染色到成品定型的关键控制点
在纺织产业链里,印染加工是连接坯布与成品面料的关键一环。同样一匹坯布,经过不同的染色布印染加工工艺,最终可能呈现出完全不同的色光、手感和服用性能。对于服装厂、家纺企业、贸易商而言,找到一家工艺稳定、交期可控、打样准的印染厂代加工伙伴,往往比单纯比较价格更重要。本文结合保定及周边纺织产业集群的实际生产经验,把布料染色加工的完整流程、常见问题和选厂思路梳理清楚,供采购与技术人员参考。
一、染色布印染加工到底包含哪些工序
很多人理解的"印染"就是把白布丢进染缸染个颜色,实际上从坯布进厂到成品布出厂,中间要经过前处理、染色(或印花)、后整理三大板块,细分下来有十几道工序。整体流程大致如下:
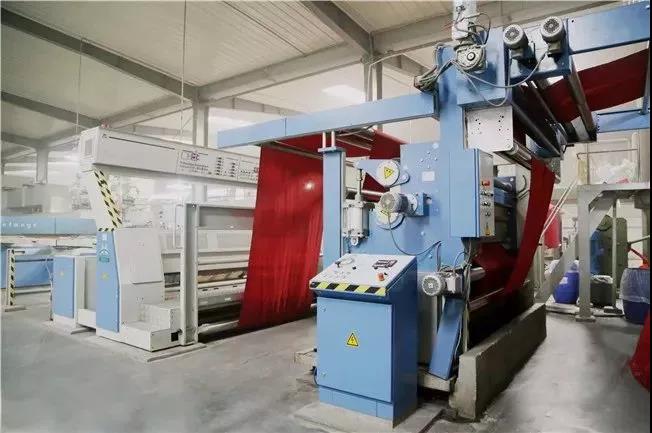
- 坯布检验与翻布:检查坯布的纱支、密度、克重、纬斜,按批次缝头接布。
- 前处理:烧毛、退浆、精练(煮练)、漂白、丝光、水洗。
- 染色:浸染(溢流、气流、卷染)或轧染(连续染色),根据纤维种类选择染料。
- 印花:圆网、平网或数码印花,适用于花型面料。
- 后整理:定型、柔软、免烫、防水、抗菌、预缩、压光、磨毛等。
- 成品检验与包装:验布、打卷、码单、包装出货。
每一道工序都会影响最终成品。举一个常见例子:前处理退浆不净,布面残留浆料会在染色时阻碍染料上染,直接表现为色花、色斑或者色牢度不达标。所以看一家印染厂的能力,不能只看染缸多不多,前处理线的配置同样关键。
二、前处理:坯布染色前的"净化"环节
前处理的核心目的,是去除坯布上的天然杂质、织造浆料和油污,让纤维具备良好的润湿性和上染均匀性。棉织物典型的前处理路线是"烧毛—退浆—煮练—漂白—丝光"。
- 烧毛:烧掉布面绒毛,让成品布面光洁,后续印花不易糊网。
- 退浆:用退浆酶或氧化剂去除织造时上的浆料,退浆率一般要求达到80%以上。
- 煮练:在高温碱液中去除棉蜡、果胶、含氮物质,提高吸水性。
- 漂白:常用双氧水漂白,控制白度同时避免纤维脆损,强力损失要控制在合理范围内。
- 丝光:在浓碱张力条件下处理,提升光泽、尺寸稳定性和染料吸附能力。
针织布则多以"精练—漂白—水洗"为主,一般不烧毛也不丝光。前处理是否到位,最直观的判断方法是做毛效测试和滴水渗透测试,毛效不达标的坯布进缸染色,后续基本就是批量返工。
三、活性染料染色:棉类染色布加工的主流选择
棉、粘胶、麻等纤维素纤维的染色布印染加工,目前绝大多数采用活性染料染色。原因是活性染料色谱齐全、色泽鲜艳、湿处理牢度好,且能与纤维形成共价键结合,不易掉色。
以溢流染色机浸染为例,活性染料染色的典型过程是:染料吸附—向纤维内部扩散—加碱固色—皂洗去浮色—水洗—固色整理。其中几个控制要点值得注意:
- 促染剂(元明粉/食盐):分次加入,提高染料上染率,加得太快容易造成色花。
- 固色碱剂(纯碱/代用碱):控制加碱速度和pH,pH不稳定会导致色光偏差和缸差。
- 温度与保温时间:中温型活性染料通常在60℃左右固色,保温时间不足则得色浅、牢度差。
- 皂洗:去除水解染料和浮色,直接影响耐洗色牢度和耐摩擦色牢度。
- 固色剂:对深色品种提升湿摩擦牢度效果明显。
连续轧染则适合大批量、单一色号的订单,通过浸轧染液、烘干、汽蒸固色、水洗完成,效率高、缸差小,但对前处理均匀性和设备稳定性要求更高。
四、涤棉染色布为什么是印染加工的难点
涤棉混纺面料兼具涤纶的挺括挺爽和棉的吸湿透气,是工装、衬衫、校服、家纺的常用材料。但涤棉染色布在整个染整加工中属于公认的难点品种,原因在于两种纤维的染色性能差异很大:
- 涤纶要用分散染料,高温高压染色,温度一般需要达到130℃左右;
- 棉组分要用活性染料、还原染料或直接染料,在中温碱性条件下上染;
- 两种染料的染色条件互相牵制,工艺窗口窄。
常见的工艺路线有三种:一浴一步法(效率高,但染料选择受限,适合浅中色)、一浴两步法(先染涤后染棉,应用最广)、两浴法(先涤后棉,色光最稳定,但耗时长、成本高)。实际生产中,深色涤棉染色布更倾向选择两浴法或一浴两步法,以保证色牢度和色光重现性。
此外,涤棉品种还要关注分散染料对棉组分的沾色问题,以及后续还原清洗是否彻底。沾色没清干净,成品布面会发暗、色光偏萎,耐洗牢度也会掉档。
五、后整理与定型:决定手感和门幅的最后一关
染整加工的后整理环节,是让面料从"染上色"变成"能卖"的关键。定型机在其中承担核心角色。
定型的作用主要有三:稳定门幅与克重、改善手感与平整度、赋予功能。工艺参数上,常见棉及涤棉面料的定型温度在150℃—200℃之间,车速、超喂量、风量、上下风比例需要根据面料克重和客户要求调整。超喂设置不当,会出现门幅回缩、克重超标或布面起皱。
功能整理则根据用途选择:
- 柔软整理:用有机硅柔软剂或亲水硅油,改善手感,亲水性要求高的品种需选亲水型助剂。
- 免烫抗皱整理:树脂整理,用于衬衫、工装面料,需平衡强力损失与平整度。
- 防水防油整理:户外、防护类面料常用。
- 抗菌、抗静电、阻燃整理:医用、职业防护、特殊工业用布。
- 预缩:控制成品缩水率,服装厂特别关注这一项。
很多订单的投诉并不是颜色问题,而是缩水率超标、门幅不齐、克重偏差大,这些问题基本都出在后整理与定型环节。
六、印染厂代加工怎么选:四个维度做判断
面对市场上数量众多的印染企业,采购方可以从以下几个维度做筛选。
- 设备配置是否完整:前处理线、染色机(溢流/气流/卷染)、定型机、验布打卷设备是否配套齐全,决定了能接什么品种和批量。
- 打样能力与打样准确率:小样与大货的色差控制是核心指标,一次打样成功率高的工厂,能显著缩短交期。
- 品控与检测手段:是否具备色牢度、缩水率、克重、门幅、甲醛含量等常规检测能力,能否提供检测报告。
- 环保合规情况:污水处理、废气治理是否达标,直接关系到工厂能否长期稳定生产,也影响下游品牌客户的验厂结果。
对于地处华北的客户,选择保定印染厂的一个现实优势是物流半径短、沟通成本低、返单补货响应快。以集克印染为例,服务范围覆盖涤棉染色布、纯棉染色布、针织布染色及各类功能性后整理,同时可为周边服装厂、家纺厂提供坯布染色、来料加工等灵活合作方式,适合中小批量、多色号的订单结构。
如果订单涉及设备或助剂采购,还可以一并关注印染设备批发与印染助剂批发渠道。定型机价格受门幅、节数、加热方式(导热油、天然气直燃、电加热)影响,区间跨度较大,新厂筹建或产线扩容时建议结合能耗成本综合测算,而不是只看采购单价。
七、常见染色疵点与排查方向
生产过程中出现质量问题,快速定位原因比事后返修更重要。以下是一些高频疵点及常见诱因:
- 色花、色斑:前处理不匀、促染剂加入过快、染料溶解不良、浴比过小。
- 缸差:染料称量误差、pH波动、升温速率不一致、水质硬度变化。
- 色点、色渍:染料未完全化开、设备清洁不到位、助剂相容性差。
- 折痕、擦伤:绳状染色时布速与喷嘴压力不匹配、堆置时间过长。
- 纬斜:定型机整纬装置未调好、坯布本身纬斜超标。
- 湿摩擦牢度不达标:皂洗不净、固色剂用量不足或选型不当。
这些问题的解决,既依赖设备精度,也依赖工艺员的经验积累。稳定的印染加工,本质上是把每一道工序的参数固化成标准,并严格执行。
八、结语
染色布印染加工是一项系统工程,从坯布进厂到成品出库,前处理、染色、后整理环环相扣,任何一个环节的松动都会在成品上体现出来。对于采购方来说,选印染厂代加工时,与其在单价上反复拉锯,不如把打样准确率、批量稳定性、交期履约率和环保合规这几项指标摆到台面上比较;对于印染企业而言,把工艺做扎实、把数据管起来,才是长期拿到返单的根本。
无论是纯棉、涤棉、化纤面料的染色加工,还是功能性后整理需求,都建议在打样阶段就把克重、门幅、缩水率、色牢度等指标确认清楚,把风险留在投产之前。