染色布印染加工全流程解析:从坯布入库到成品出货的染整工艺与选厂要点
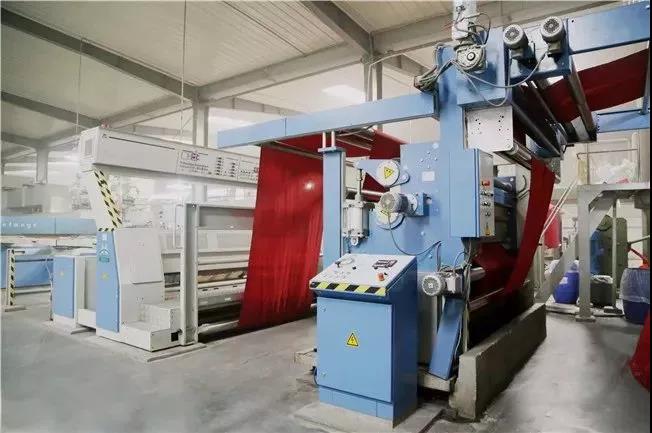
在纺织产业链中,染色布印染加工是连接坯布与成品面料的关键环节。一块手感粗糙、色泽单一的坯布,经过前处理、染色、后整理等多道工序,才能变成服装厂、家纺厂、箱包厂可以直接裁剪使用的面料。对于采购商和面料贸易商来说,理解印染厂代加工的内在逻辑,不仅能帮助控制成本,更能有效规避色差、色牢度不达标、缩水率超标等常见风险。本文结合一线染整加工经验,系统梳理布料染色加工的完整流程、工艺选择与验收要点。
一、染色布印染加工包含哪些核心环节
完整的染整加工通常由四大板块构成,业内常说的"染整"其实是"染色"与"整理"的合称:

- 前处理:退浆、煮练、漂白、丝光,目的是去除坯布上的浆料、棉蜡、果胶和天然杂质,让纤维获得良好的润湿性和白度。
- 染色:根据纤维成分选择染料与工艺,实现目标色号,是决定成品外观的核心工序。
- 印花:圆网、平网或数码印花,用于花型面料的加工,部分订单与染色工序并行。
- 后整理:定型、预缩、柔软、免烫、防水防污、抗静电、磨毛、涂层等,直接决定面料的手感、风格与物理指标。
很多客户误以为"染色"就是全部,实际上同一批坯布,前处理是否彻底、后整理是否到位,成品的品质差距可能超过一个档次。这也是为什么选择一家工艺齐全的印染厂代加工,比单纯比价更重要。
二、前处理:坯布染色的第一道关口
前处理不到位,后续染色再精准也难以挽救。常见的质量问题如色花、色斑、白度不足、手感发硬,根源往往在前处理阶段。
- 退浆:梭织布织造时通常上浆,浆料不去除会阻碍染料上染,造成染色不匀。常用酶退浆、氧化退浆等方式。
- 煮练:在高温浓碱条件下去除棉纤维上的蜡质、果胶、含氮物质,使布面获得均匀的吸水性。
- 漂白:多采用双氧水漂白,控制漂液浓度、温度和时间,避免纤维脆损(即强力下降)。
- 丝光:在张力下用浓碱处理,提升光泽、尺寸稳定性和染料上染率,是高品质衬衫面料、府绸、纱卡的常规工序。
针织布的前处理则相对温和,多采用平幅或绳状设备,重点在于去除油剂和针织油,防止后续出现云斑和油点。
三、染色工艺怎么选:活性染料染色与其他路线对比
染料选择取决于纤维成分、色号要求、色牢度等级和成本预算。以下是最常见的几种路线:
- 活性染料染色:适用于棉、麻、粘胶等纤维素纤维,色谱齐全、色泽鲜艳、湿处理牢度好,是目前纯棉与涤棉面料中棉组分染色的主流方案。缺点是需大量元明粉促染、纯碱固色,对水洗和皂洗要求高。
- 分散染料染色:用于涤纶及其混纺面料,需高温高压或载体法上染,色泽饱满、耐光牢度优异。
- 还原染料染色:色牢度极佳,尤其耐氯漂,常用于工装、牛仔和高端衬衫面料,但工艺复杂、成本偏高。
- 涂料染色:工艺短、用水少,适合小批量、快交期订单,但手感偏硬、摩擦牢度相对有限。
涤棉染色布是典型的双组分面料,棉用活性染料、涤用分散染料,通常采用两浴法或一浴两步法加工。难点在于两种纤维的染色条件差异大,稍有不慎就会出现"涤上色深、棉上色浅"的色光偏差,对染厂的技术积累和设备稳定性要求较高。
四、后整理与定型:手感与尺寸稳定的决定性工序
染色完成并不代表大功告成。后整理决定了面料的门幅、克重、缩水率、手感和风格,是客户投诉最集中的环节之一。
- 定型:通过热风拉幅定型,稳定门幅和克重,控制缩水率。温度、车速、超喂量需要根据面料成分逐批调整。
- 预缩:通过机械或化学方式降低织物内应力,减少成品水洗后的收缩。
- 柔软整理:使用有机硅柔软剂或亲水柔软剂,改善手感,亲水型产品更受服装厂欢迎。
- 功能性整理:三防(防水防油防污)、免烫抗皱、抗菌、抗紫外线、阻燃等,多用于户外、工装和家纺领域。
需要特别提醒的是,定型效果与生产环境密切相关。华北地区冬季空气干燥、静电明显,对针织物定型和柔软整理的均匀性有一定影响,经验丰富的染厂会提前调整工艺参数。
五、印染助剂与设备:代加工厂的隐形竞争力
同样是染色布印染加工,不同工厂做出来的效果差异,很大一部分来自助剂体系和设备配置。
常见的印染助剂包括匀染剂、渗透剂、螯合分散剂、固色剂、皂洗剂、精练酶、柔软剂、防水剂等。助剂品质直接关系到匀染性、色牢度和布面洁净度。规模较大的染厂通常与助剂供应商建立长期合作,部分企业还兼营印染助剂批发业务,既能自用降低采购成本,也能为周边中小染厂提供稳定的助剂供应。
设备方面,前处理平幅机、高温高压溢流染色机、气流染色机、圆网印花机、数码印花机、定型机是几条主力产线。近年来环保与能耗压力加大,低浴比气流染色机和高效节能定型机成为技改重点。不少企业在采购时会重点比较定型机价格与能耗指标,因为定型机是染厂耗能最大的设备之一,单价差异背后往往对应着热效率、温控精度和废气处理能力的不同。一些综合性厂商同时开展印染设备批发,为客户提供从助剂到设备的配套方案。
六、如何筛选靠谱的印染厂代加工伙伴
面对市场上数量众多的染厂,采购方可以从以下几个维度进行考察:
- 工艺覆盖能力:是否能独立完成前处理、染色、定型、功能性整理,避免多厂流转导致交期与品质失控。
- 打样准确性:小样与大货的色差控制能力,是判断技术水平最直接的方式。
- 产能与交期:日均产能、排单周期、旺季是否插单困难。
- 环保合规:排污许可、废水处理设施是否完备,这直接关系到供应链的稳定性,一旦停产整顿,损失由订单方共同承担。
- 区位与物流:以保定印染厂为例,地处京津冀腹地,距离高阳、蠡县、容城等纺织服装产业集群较近,坯布采购和成品发运都较为便利,适合华北及东北地区客户缩短运输周期、降低物流成本。
- 检测与追溯:是否具备色牢度、甲醛、pH值等常规检测能力,能否提供批次留样。
七、质量验收标准与常见问题排查
染色布交付前,建议按以下指标逐项确认:
- 色差:同批布左右、前后、内外层色差,参考 GB/T 250 灰色样卡,一般要求 4 级以上。
- 色牢度:耐洗、耐摩擦、耐汗渍、耐光、耐氯漂,按面料用途对应 GB/T 3921、GB/T 3920 等标准。
- 物理指标:门幅、克重、缩水率、经纬密度、断裂强力。
- 安全指标:甲醛含量、可分解芳香胺染料、pH 值,需符合 GB 18401 的基本安全技术要求;出口订单则常要求 Oeko-Tex Standard 100 认证。
- 外观疵点:色点、色渍、色花、纬斜、折痕、油污、破洞。
如果出现色花,优先排查前处理是否均匀、匀染剂用量是否足够、升温速率是否过快;若摩擦牢度不达标,则多与染料选择、固色工艺和水洗皂洗是否彻底有关。
八、从打样到交货:一次完整的加工流程
规范的布料染色加工通常遵循以下步骤:客户提供色样与坯布信息(成分、克重、门幅、用途)→ 染厂分析纤维并设计工艺 → 打小样并经客户确认 → 中样或首批试产 → 大货投产 → 定型与后整理 → 成品检验 → 打包出货 → 留样存档。整个周期视批量和工艺复杂度而定,常规纯棉梭织布一般 7~15 天,涤棉染色布与功能性整理面料周期略长。
提前沟通交期、明确验收标准、保留双方确认的标准样,是避免后期争议的三条基本原则。
九、常见问题解答
问:小批量订单能不能接?
不少染厂设有最低起订量,但采用气流染色机或卷染设备的工厂对小批量更友好,几十米到几百米也有可能安排,需要提前沟通。
问:涤棉染色布和纯棉布的价格差在哪里?
主要差在染料成本、工艺流程长度和能耗上。涤棉需要兼顾两种纤维的染色条件,工序更多,但涤纶价格波动也会影响坯布成本。
问:如何保证大货和小样的颜色一致?
关键在于染厂是否严格按确认的小样配方执行,并对每缸布做留样比对。建议客户在大货前先确认中样,而不是仅凭小样下单。
问:环保要求会不会影响交期?
会。旺季叠加环保管控时,部分地区的染厂产能会受限。选择环保设施完善、生产稳定的工厂,能够有效降低这类风险。
染色布印染加工看似只是"把布染上颜色",实际上涉及化工、机械、温控、水质和人工经验的综合配合。找到一家工艺扎实、沟通顺畅、愿意在小样阶段反复打磨的合作伙伴,远比单纯压低单价更有价值。